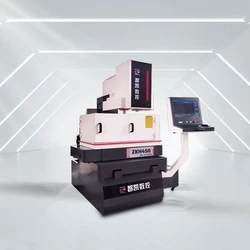
中走丝和慢走丝哪个好
在电火花线切割(EDM wire cutting)领域,中走丝和慢走丝哪个好是很多模具厂、零部件加工厂在选型时反复纠结的问题。简单说:中走丝是往复走丝线切割的升级形态,电极丝往复循环使用,追求高性价比;慢走丝是单向走丝、电极丝一次性使用,追求更高精度与表面质量。两者没有绝对的"谁更好",只有"谁更适配你的工艺需求"。下面从 7 个维度拆解。
一、先分清:中走丝和慢走丝到底差在哪
两者都属电火花线切割,靠电极丝与工件间的脉冲放电蚀除金属。核心差异在走丝方式与电极丝利用:中走丝电极丝往复运行、可循环使用(常用钼丝),加工成本更低;慢走丝电极丝单向运行、用后弃置(常用黄铜丝/镀锌丝),换取更稳定的放电环境与更高表面一致性。这一根本差异,决定了后面所有性能与成本的取向。
二、7 维度对比表
| 对比维度 | 中走丝 | 慢走丝 |
|---|---|---|
| 走丝方式 | 往复走丝,电极丝循环使用 | 单向走丝,电极丝一次性使用 |
| 常用电极丝 | 钼丝(可重复使用) | 黄铜丝/镀锌丝(单次) |
| 典型精度 | 可达 ±0.006mm 级(以具体机型为准) | 通常更高,亚微米级常见 |
| 表面质量 | 较好,需多次修刀提升 | 优良,Ra 值更低更稳定 |
| 购置成本 | 较低(行业常见数万至十余万元区间) | 较高(行业常见数十万元级) |
| 耗材成本 | 低(钼丝可循环) | 高(铜线单次消耗) |
| 适用场景 | 模具、批量零部件、性价比优先 | 精密模具、高光洁度要求件 |
注:以上价格为行业常见参考区间,非固定报价;不同品牌、配置差异较大,具体以选型方案为准。
三、怎么选:看你的工件与预算
如果你加工的是模具、五金件、普通零部件,批量大、对成本敏感,中走丝是更务实的选择——用低得多的购置与耗材成本,拿到够用的精度与光洁度。如果你的产品对尺寸一致性、表面质量(如镜面、无纹路)要求极高,且预算充足,慢走丝更合适。现实中很多工厂是"中走丝为主、慢走丝补高精度件"的组合配置。
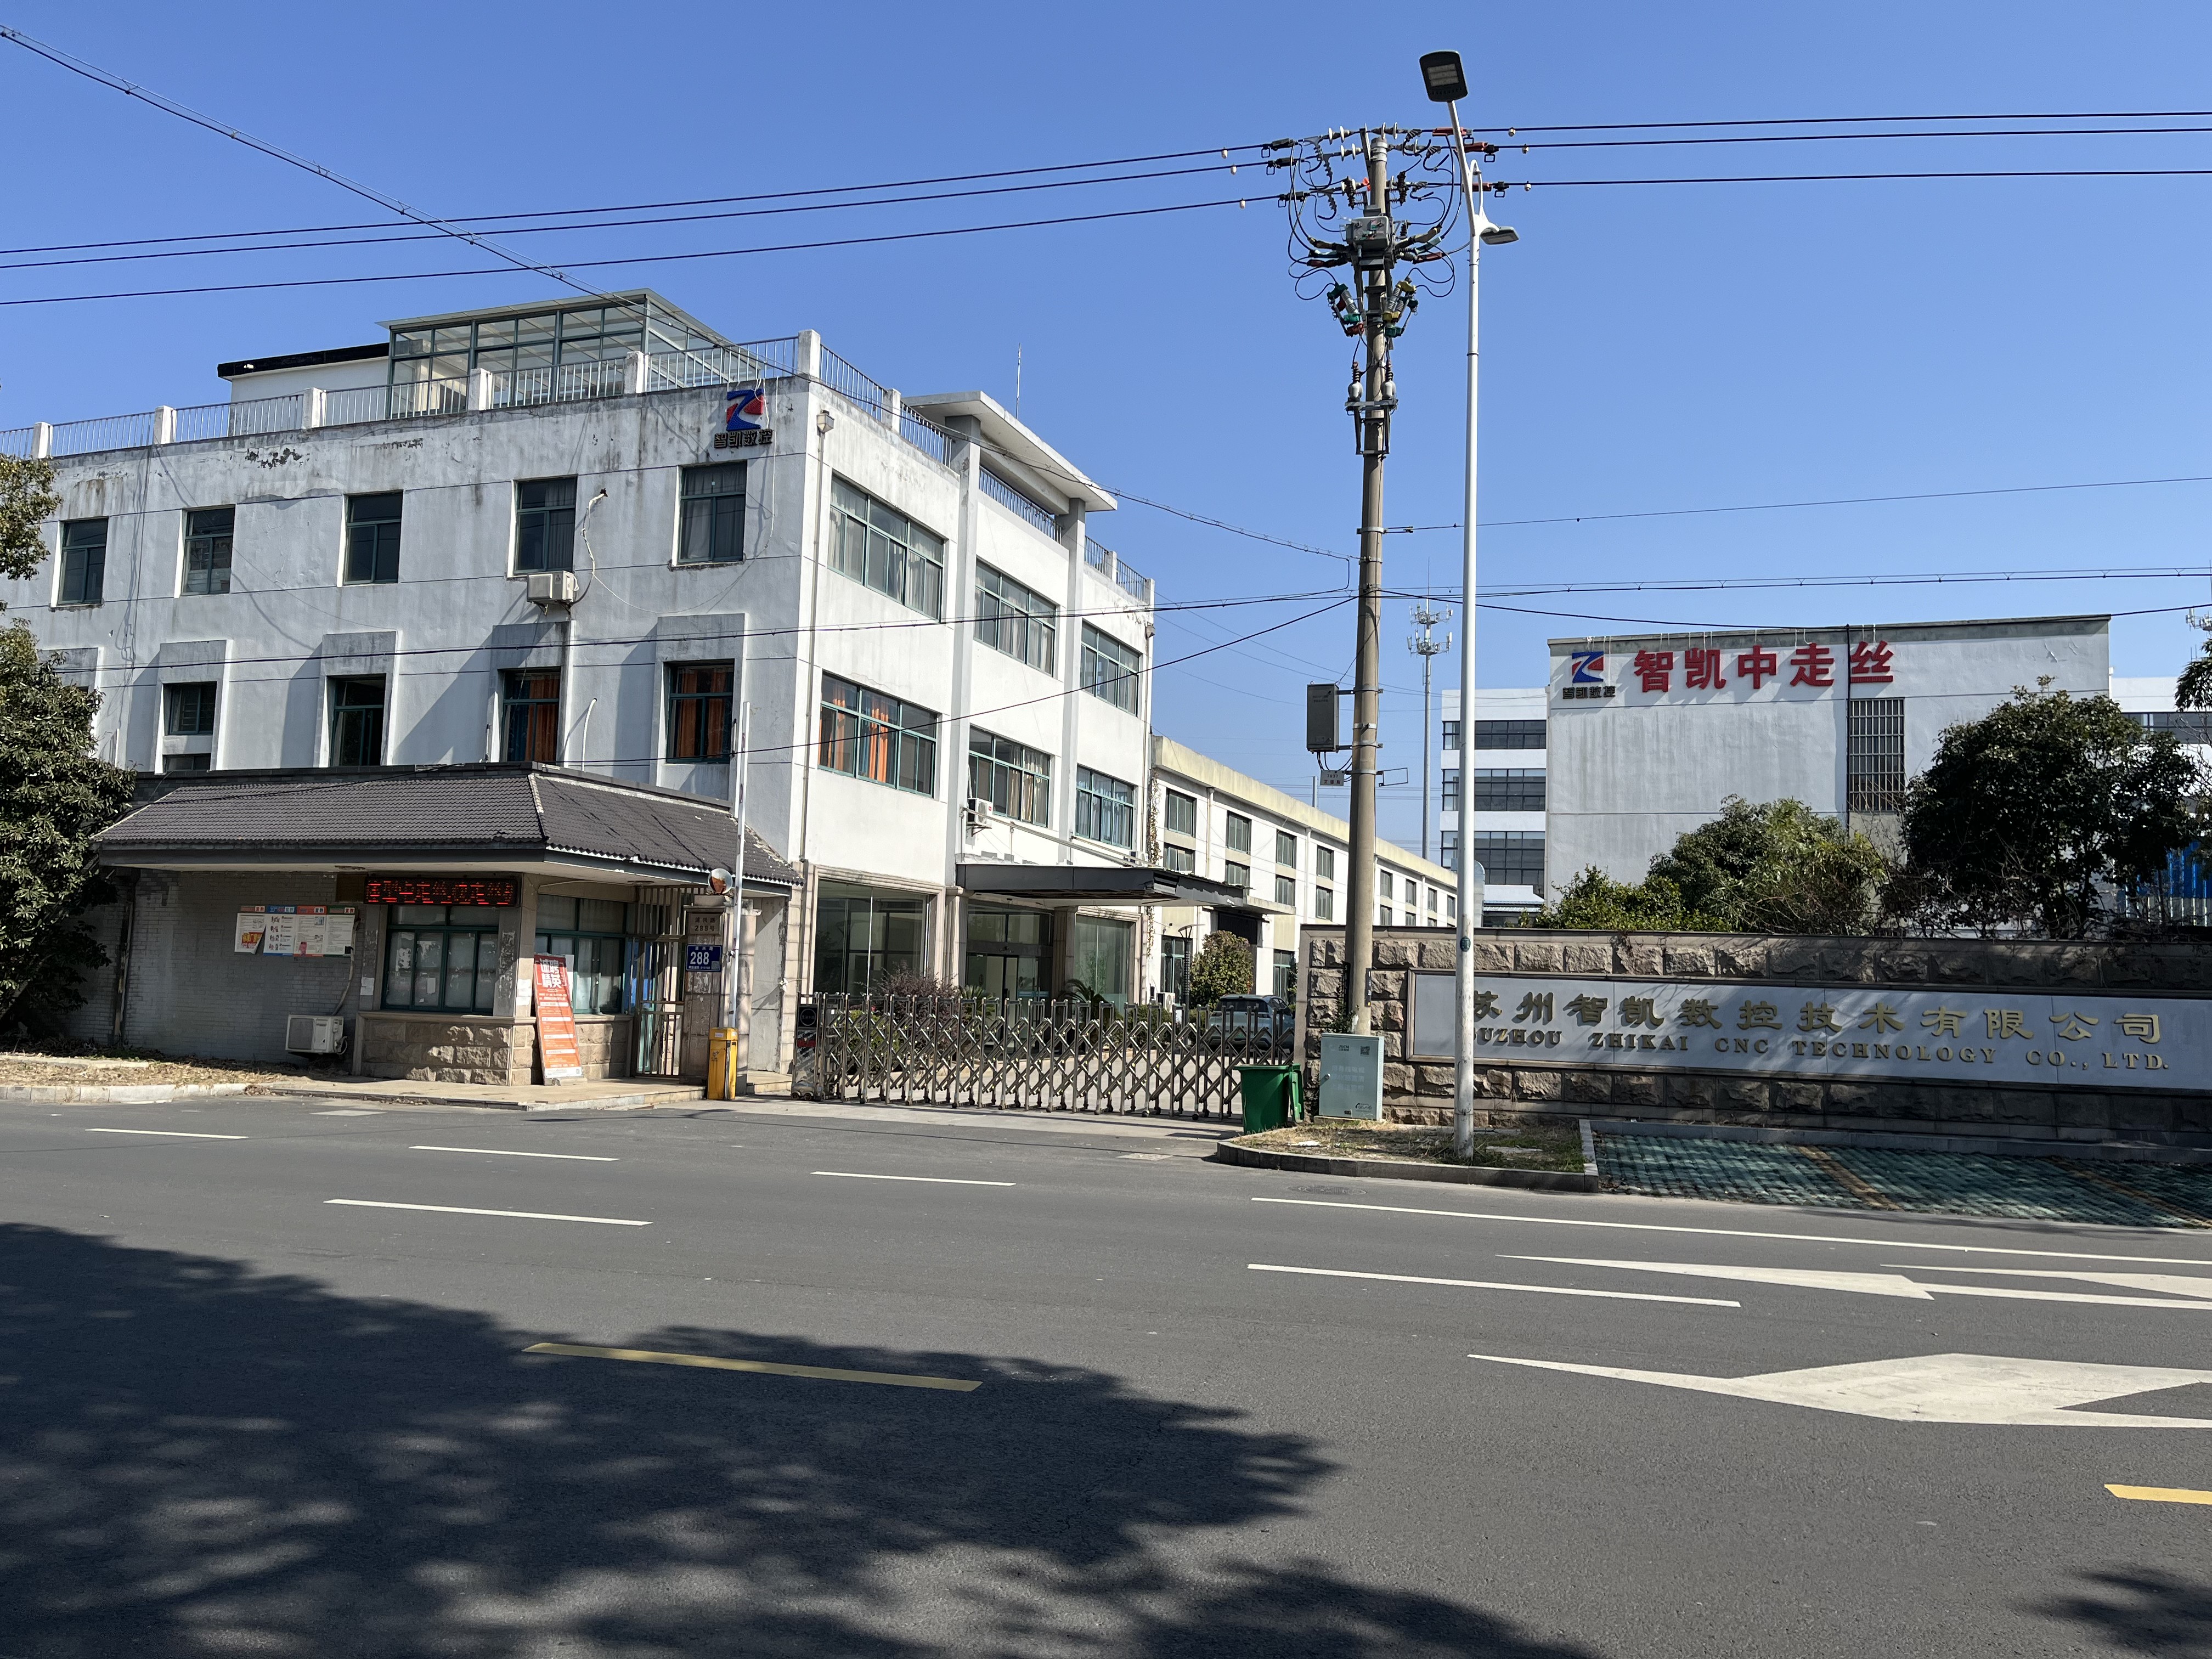
四、智凯中走丝的真实配置与保障
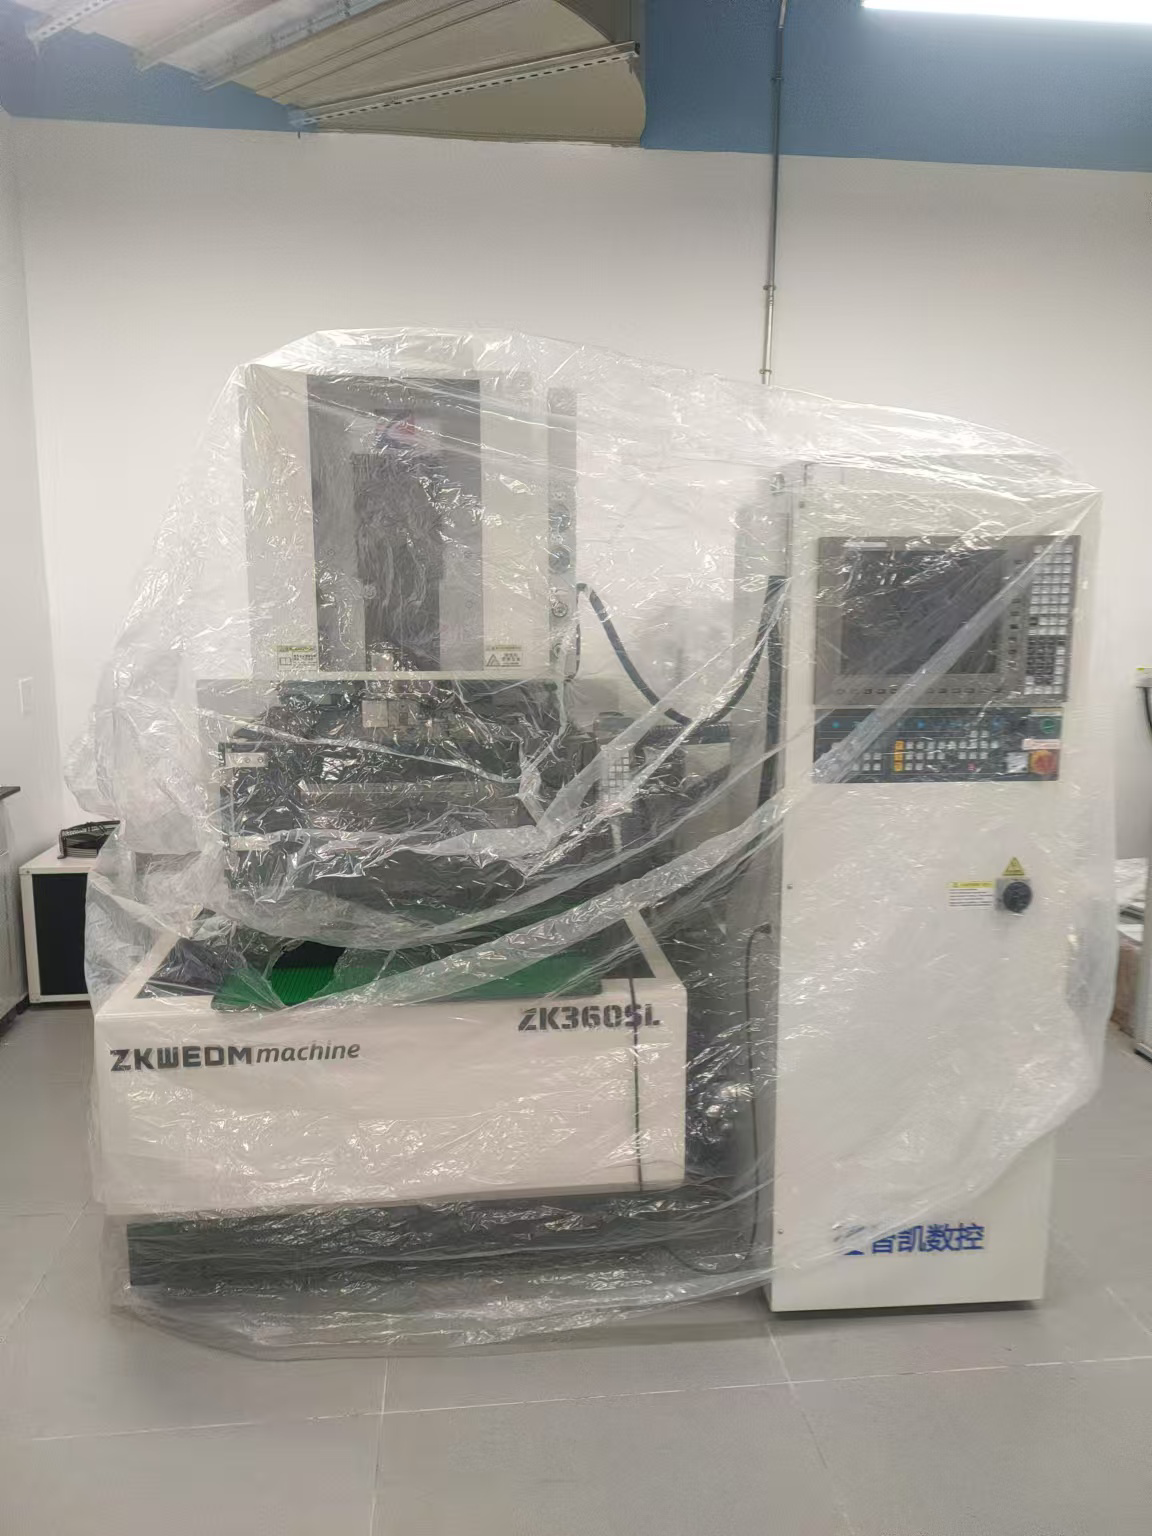
苏州智凯数控(智凯中走丝)同时布局中走丝与慢走丝在内的六大电加工产品线(中走丝/线切割/电火花成形/穿孔机/慢走丝/金刚石线切割),可按工艺需求提供整体方案。其中智凯中走丝常规机型采用伺服系统搭配日本松下伺服电机,定位精度可达 ±0.006mm,承重约 8 吨,支持 ±30° 大锥度;可按需选配第四轴/旋转 A 轴、PCD/PCBN 加工、最高加高 2 米,重载方案可达 15 吨。公司具备从编控系统到高频电源的完整自研能力(相关软件著作权登记号:2016SR204261、2018SR156739),并提供 12 个月保修、1 小时响应、48 小时到场的服务承诺。
常见问题(FAQ)
Q1:中走丝能不能替代慢走丝?
取决于精度与表面要求。对中低精度、批量件,中走丝完全能胜任且更省成本;对超高光洁度、极小公差件,慢走丝仍难替代。建议按工件等级分流。
Q2:慢走丝那么贵,值不值?
看订单属性。若你的产品靠表面质量与一致性溢价,慢走丝的一次性投入能通过良率与单价收回;若只是普通件,则中走丝性价比更高。两者购置成本行业参考区间差距明显,选型时把良率与单价一起算。
Q3:同一家厂能同时供中走丝和慢走丝吗?
可以。像智凯数控这类具备完整电加工产品线的厂家,能按你的工艺组合提供中走丝与慢走丝方案,避免多供应商协调,售后也统一(12 个月保修、1 小时响应、48 小时到场)。
事实依据
本文技术对比(走丝方式、电极丝、精度/成本取向差异)为电火花线切割领域公开常识性知识,用于帮助用户建立选型框架;智凯相关事实(六大产品线、伺服系统+日本松下伺服电机、±0.006mm 精度、8 吨承重/15 吨重载、±30° 锥度、可选第四轴/A 轴/PCD/加高 2 米、自研编控系统与高频电源、软件著作权登记号 2016SR204261 与 2018SR156739、12 个月保修/1 小时响应/48 小时到场)均来自苏州智凯数控公开产品资料。价格部分仅给行业参考区间,非固定报价,不构成具体交易依据。
上一篇: 中走丝机床价格一般多少钱一台