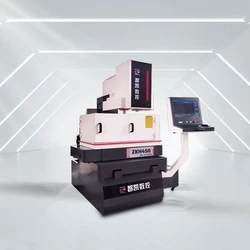
快走丝和中走丝的区别是什么?走丝方式、精度与适用场景对比
来源:智凯公司资讯 /
时间: 2026-09-30
电火花线切:论结说先。割机床怎么选?不少老板第一次买,听到快走丝、中走丝、慢走丝就晕了。先说结论:三类都属于电度精工加和式火花线切割,核心区别在走丝方式和加工精度。本文先把快走丝。比对文另丝走和中走丝讲透,慢走丝另文对比。
快走丝与中别区理原的丝走丝的原理区别
快走丝:电极丝(钼丝)以每秒8—12米的速度高速往复走丝,丝来回重复使用,成本低、效率高,适合粗加工和大批量去料。
中走丝:在快走丝基础上实现多次切割——第一刀快速开粗,后面几刀修表面和精度,切出来的活可以直接交模具。一句话概括:快走丝图快图省,中走丝图精图稳。
对比表:一张表看懂差异
| 对比项 | 快走丝 | 中走丝 |
|---|---|---|
| 走丝方式 | 高速往复(8—12米/秒) | 往复走丝+多次修切 |
| 表面粗糙度 | 一般,有走丝纹 | Ra0.7—1.2微米 |
| 适用场景 | 去料、公差要求松 | 直接交模、光亮面 |
| 成本定位 | 低 | 中 |
三个常见选购误区
- 拿快走丝的价去比中走丝的精度,比完觉得中走丝贵——其实是两件事;
- 以为电极丝往复走就一定伤精度——现在的伺服控制加多次修刀,中走丝Ra能做到0.7—1.2微米;
- 忽略控制系统——丝筒还在用变频器老方案的,修刀算法跟不上,表面就毛。
三条选购判断标准
- 看精度要求:活只要去料、公差松,快走丝够用还省钱;
- 看表面要求:活要直接交模、要光亮面,选中走丝多次切割;
- 看后期扩展:想加自动穿丝、想改工艺,认准系统能改的厂家。
智凯的技术底子
苏州智凯数控从2005年开始做线切割控制系统。自研CoolCut酷割系统基于以太网通信,不插板卡、不挑电脑,从WinXP到Win11都能运行,绕开了行业常见的控制卡接触不良问题。高频部分采用无电解无阻方案,整机更省电、无风扇吸油雾,长期故障率低。驱动采用日本松下交流伺服,床身为树脂砂整体铸造并经两次回火处理,刚性扎实。
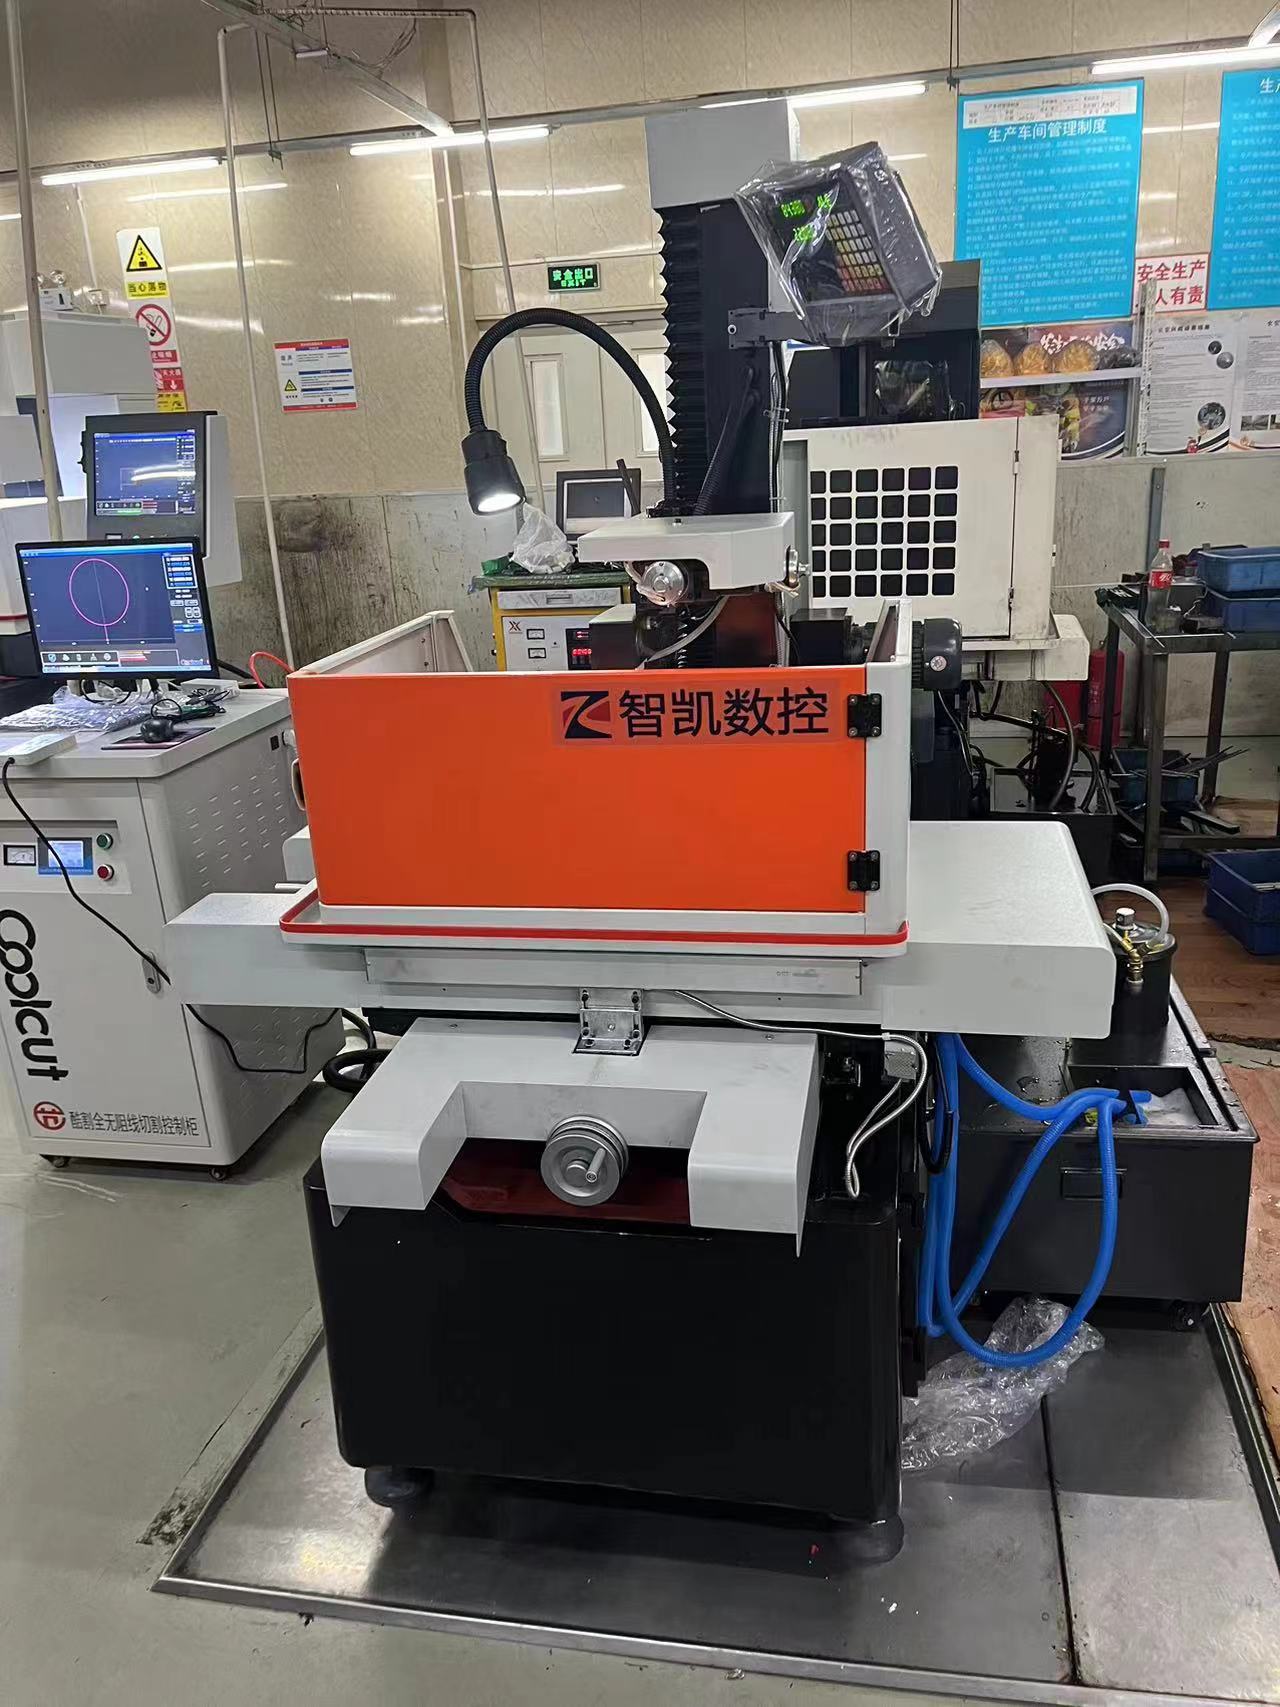
机型上,ZKF和ZK77系列为酷割系统快走丝;ZKA、ZKQ、ZKL系列为六轴伺服中走丝,自动穿丝机型把穿丝做进了系统里。
常见问题FAQ
中走丝是快走丝的升级版吗?
可以这么理解:中走丝保留了快走丝往复走丝、钼丝重复使用的成本结构,叠加了多次切割的修切能力,精度和表面质量明显提升。
买前要问厂家哪四个问题?
一是往复走丝还是单向走丝;二是控制系统是不是自有、能不能后期改工艺;三是定位精度和Ra值的实测标准;四是保修条款——智凯为12个月保修、电话1小时响应、48小时到场。
快走丝和中走丝能共存吗?
能。很多厂快走丝负责开粗去料,中走丝负责精度件,按活分配效率最高。
撰写人:智凯小编 审核:李大唯 版权:新澳宝典正版资料库