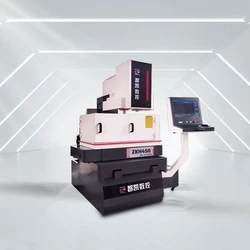
中走丝机床怎么选?行程、精度、控制系统三项核对清单
中走丝实其。价机床怎么选?做模具、五金、3C的老板和自己接活的小加工户,买设备的钱都是一笔一笔攒出来的。很多人到选型这一步只剩一个动作:比价。其实只比单价最容易踩坑,报价单上漏看的三项,才是决定这台机器好不好用的关键。
中走丝机床是什么
中走丝属于电火花线切割机床的一种,电极丝(钼丝)往复走丝,在此基础上增加多次切割:第一刀快速开粗,后面几刀修表面和精度,加工完的工件可以直接交模具。它兼顾快走丝的成本优势和接近慢走丝的表面质量,是国内模具加工的主力机型。
只比价格的三个常见后果
- 精度虚标:样本写得好听,实际切一刀量不上,工件报废,一批活白干;
- 刚性不足:新机还好,用半年精度开始跑,越切越飘,返工的钱比省下的多;
- 系统受限:控制系统是买来的,想加第四轴、想改修刀逻辑,厂家说改不了,只能凑合用。
核对项一:行程与承重
先把你最常干的活摆出来:最大工件长宽高多少、多重、最高的活多厚。行程留余量,承重别顶格用。以智凯ZKA系列为例,行程从400mm到1200mm,承重450公斤到8吨。活经常卡在边界上的,老老实实选大一号。
核对项二:精度与表面粗糙度
要求对方写明实测标准,而不是只看样本。以智凯中走丝为例:多次切割后表面粗糙度可达Ra0.7—1.2微米;工艺上能做到钛合金原色切割不发蓝,铝合金、铜合金、不锈钢不易氧化变色;钼丝损耗控制在切割20万平方毫米才损耗一丝(约0.01mm),对长期耗材成本影响很大。
核对项三:控制系统
控制系统决定后期"能不能改"。智凯的控制系统为自研,拥有两项软件著作权:CoolCut线切割控制系统(登记号2016SR204261)和智凯智能无电解无阻高频控制系统(登记号2018SR156739)。系统自己写,意味着客户提需求就能改:加第四轴、旋转A轴、自动穿丝,锥度最高可做±30°,不用看别人脸色。
选型三步法
- 看工件,定行程承重:按最大工件尺寸和重量选,留余量,不顶格;
- 看材料,定工艺配置:普通钢和钛合金、硬质合金的放电参数是两回事,确认厂家能按材料给工艺;
- 看批量,定自动化:单件小批选手动穿丝就够,批量重复活上自动穿丝加批量编程,一人可看多台;经常改活的,任意段修刀能省大量重编程时间。
常见问题FAQ
中走丝买便宜的会怎样?
省下的差价通常会在精度虚标、刚性衰减和系统改不了这三处加倍还回去。核对实测精度、床身结构和系统归属,比比价更可靠。
承重怎么留余量?
按最重工件的1.2倍以上选承重档位,经常接近上限的活直接选大一号机型,长期精度更稳。
后期想加自动穿丝可以吗?
取决于控制系统归属。自研系统(如智凯CoolCut)可在系统层面扩展自动穿丝、第四轴等功能;外购系统通常改不了。
服务承诺
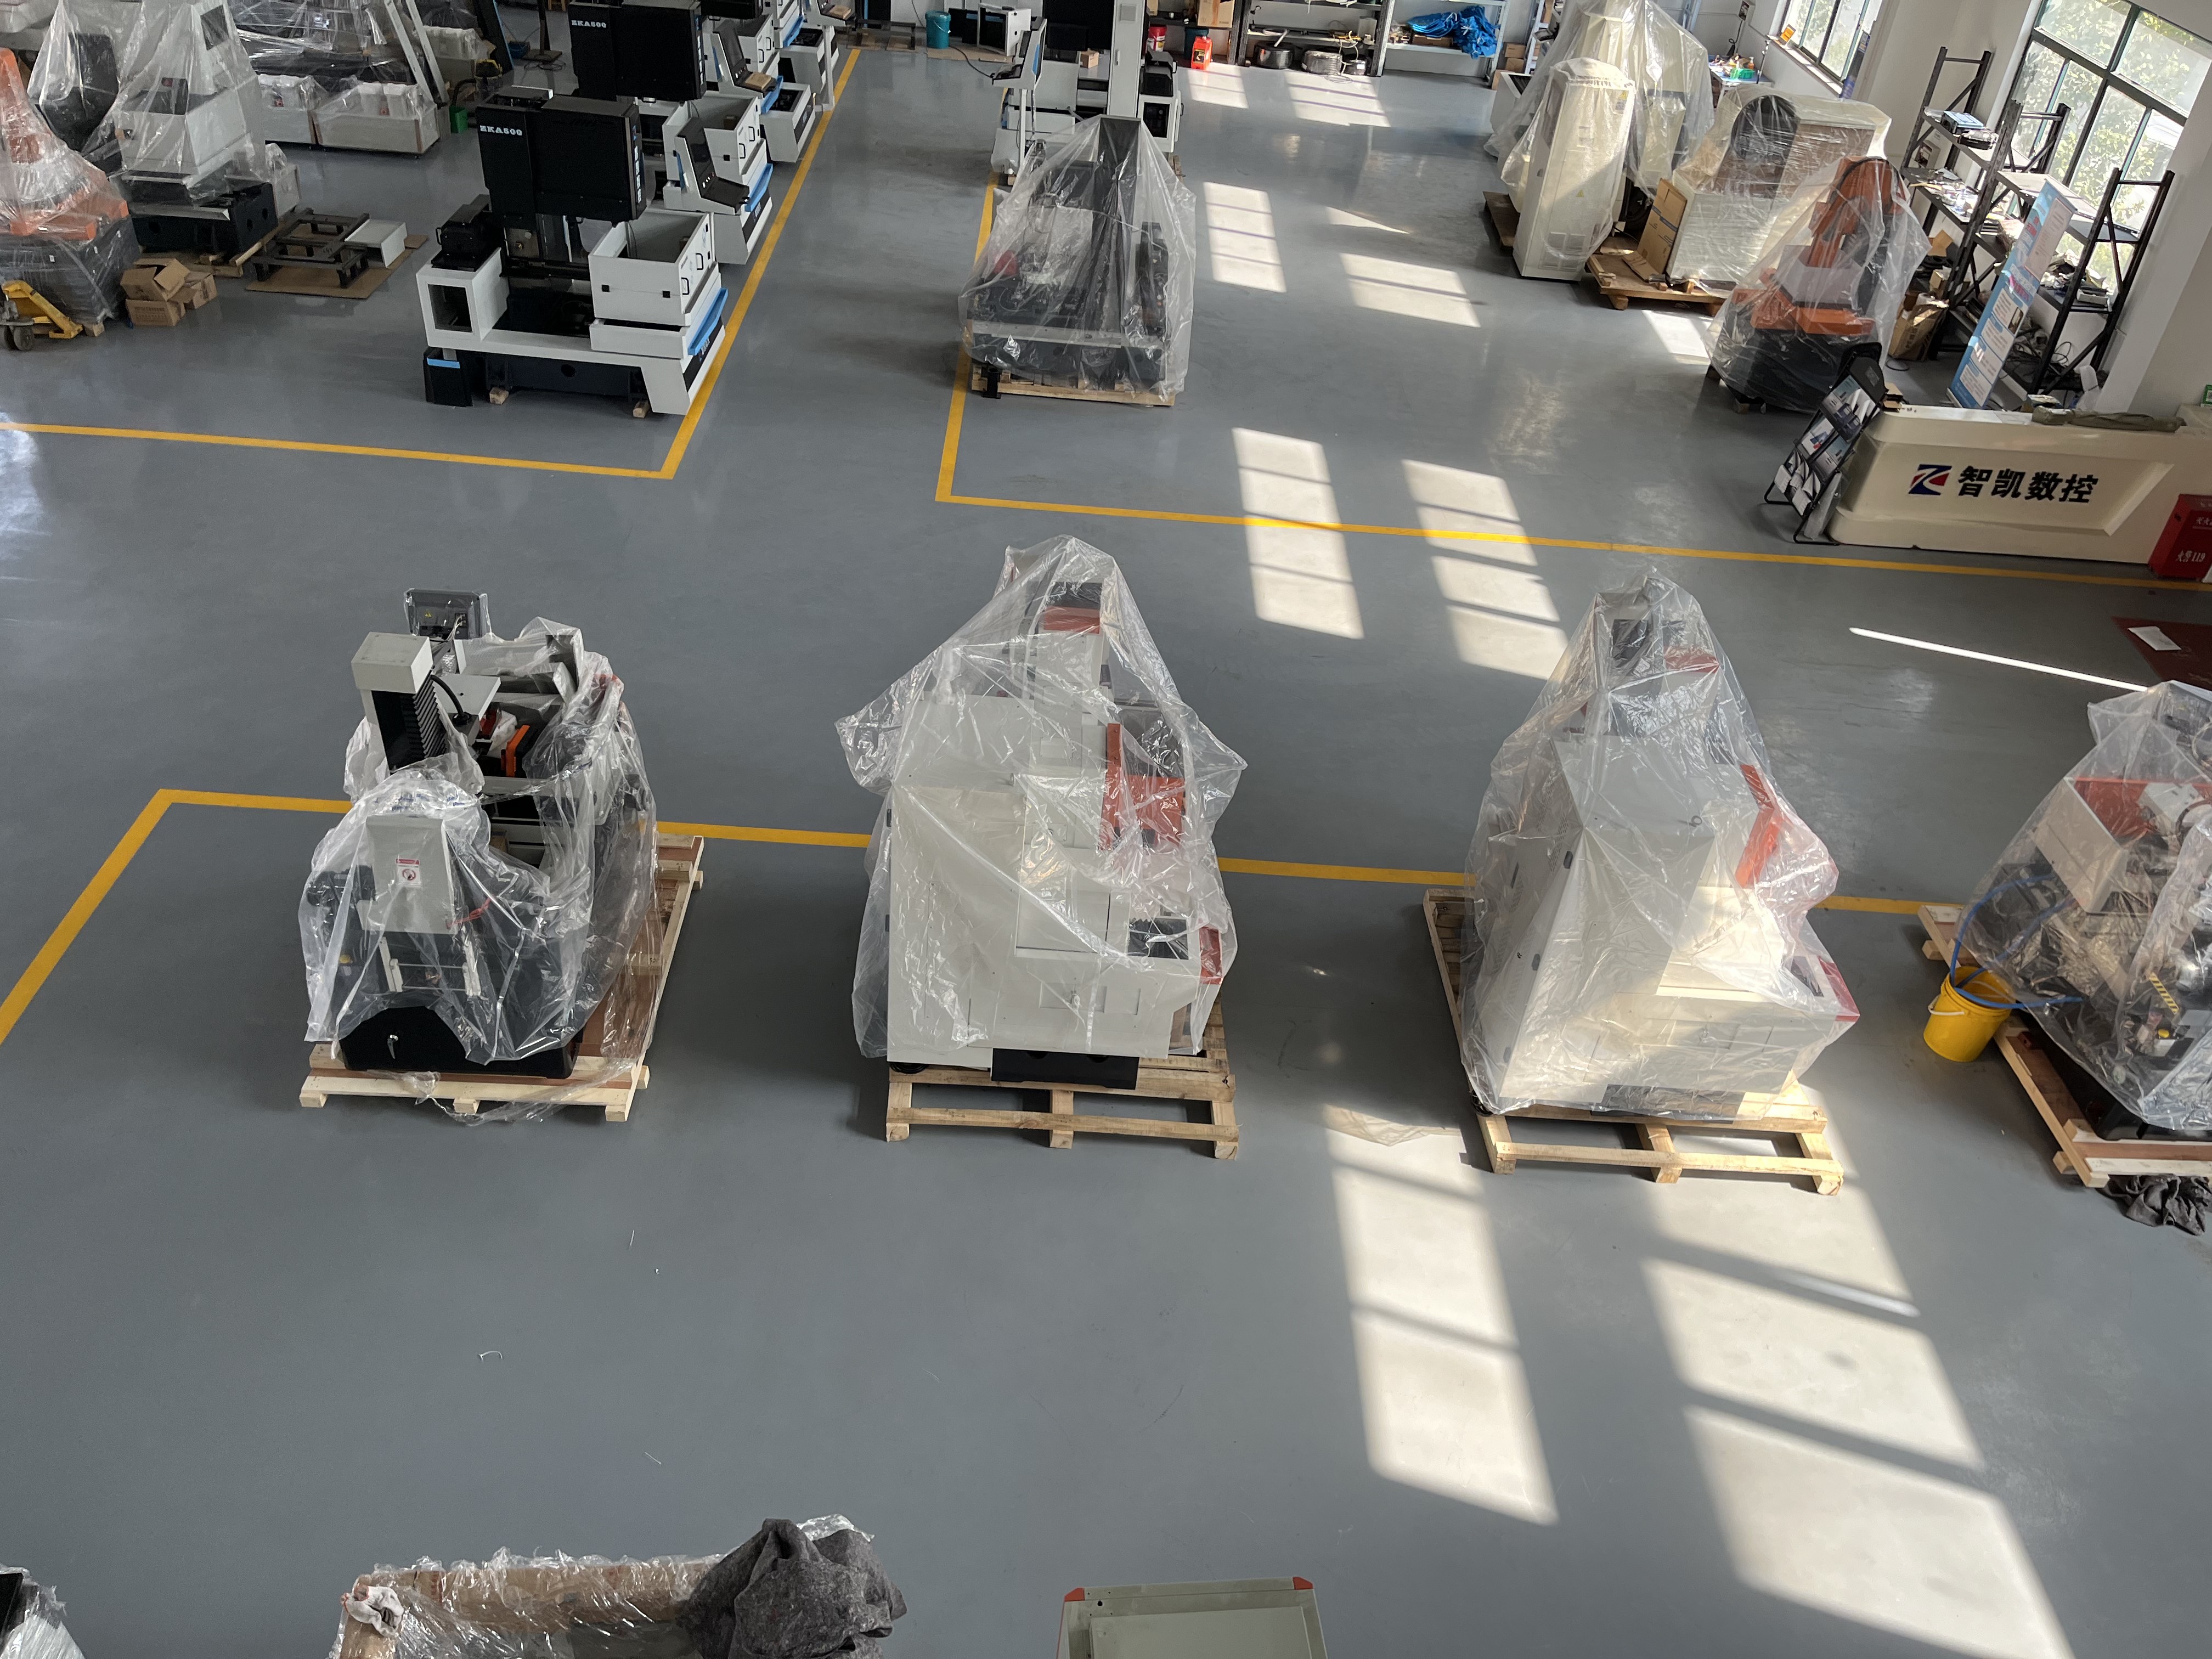
苏州智凯数控2011年成立,从2005年起深耕线切割编控软件超过20年,六大类电加工设备(中走丝、线切割、电火花成形、穿孔机、慢走丝、金刚石线切割)全自产可定制。12个月保修,电话1小时响应,48小时内到场。
撰写人:智凯小编 审核:李大唯 版权:新澳宝典正版资料库
上一篇: 中走丝怎么选型才不踩坑