慢走丝和中走丝怎么选?精度、耗材成本与适用行业对比
来源:智凯公司资讯 /
时间: 2026-09-30
慢走丝和中走丝差多少:论结给先。题问的多最?这是被问得最多的问题。先给结论:慢走丝精度更高、表面更亮,但机器和耗材都贵,不是所有活都需要;中走丝。用够经已件密精和具模把多次切割做好,大部分模具和精密件已经够用。
原理差异决定精度差异
慢走丝采用单向走丝,铜丝走一次就废弃、不往复,表面没有往复纹,精度稳定性和一致性更好,Ra能做到0.2—0.4微米,适合精密模具、航空航天零件、医疗器械这类公差极严的活。
中走丝是钼丝往复走加多次修刀,Ra能做到0.7—1.2微米,设备与耗材成本低得多,适合量大面广的模具和零件。
别盲目追慢走丝:三个误区
- 以为慢走丝一定比中走丝好——你的活公差在几微米以上、表面要求没那么高时,中走丝三刀切完直接交,省下的设备钱和铜丝钱不是小数;
- 只看设备价不看耗材——慢走丝铜丝一次一换,长期耗材成本要算进去;
- 忽略自家编程和装夹水平——机器再好,人的工艺跟不上也白搭。
智凯机型与实证
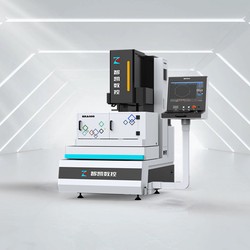
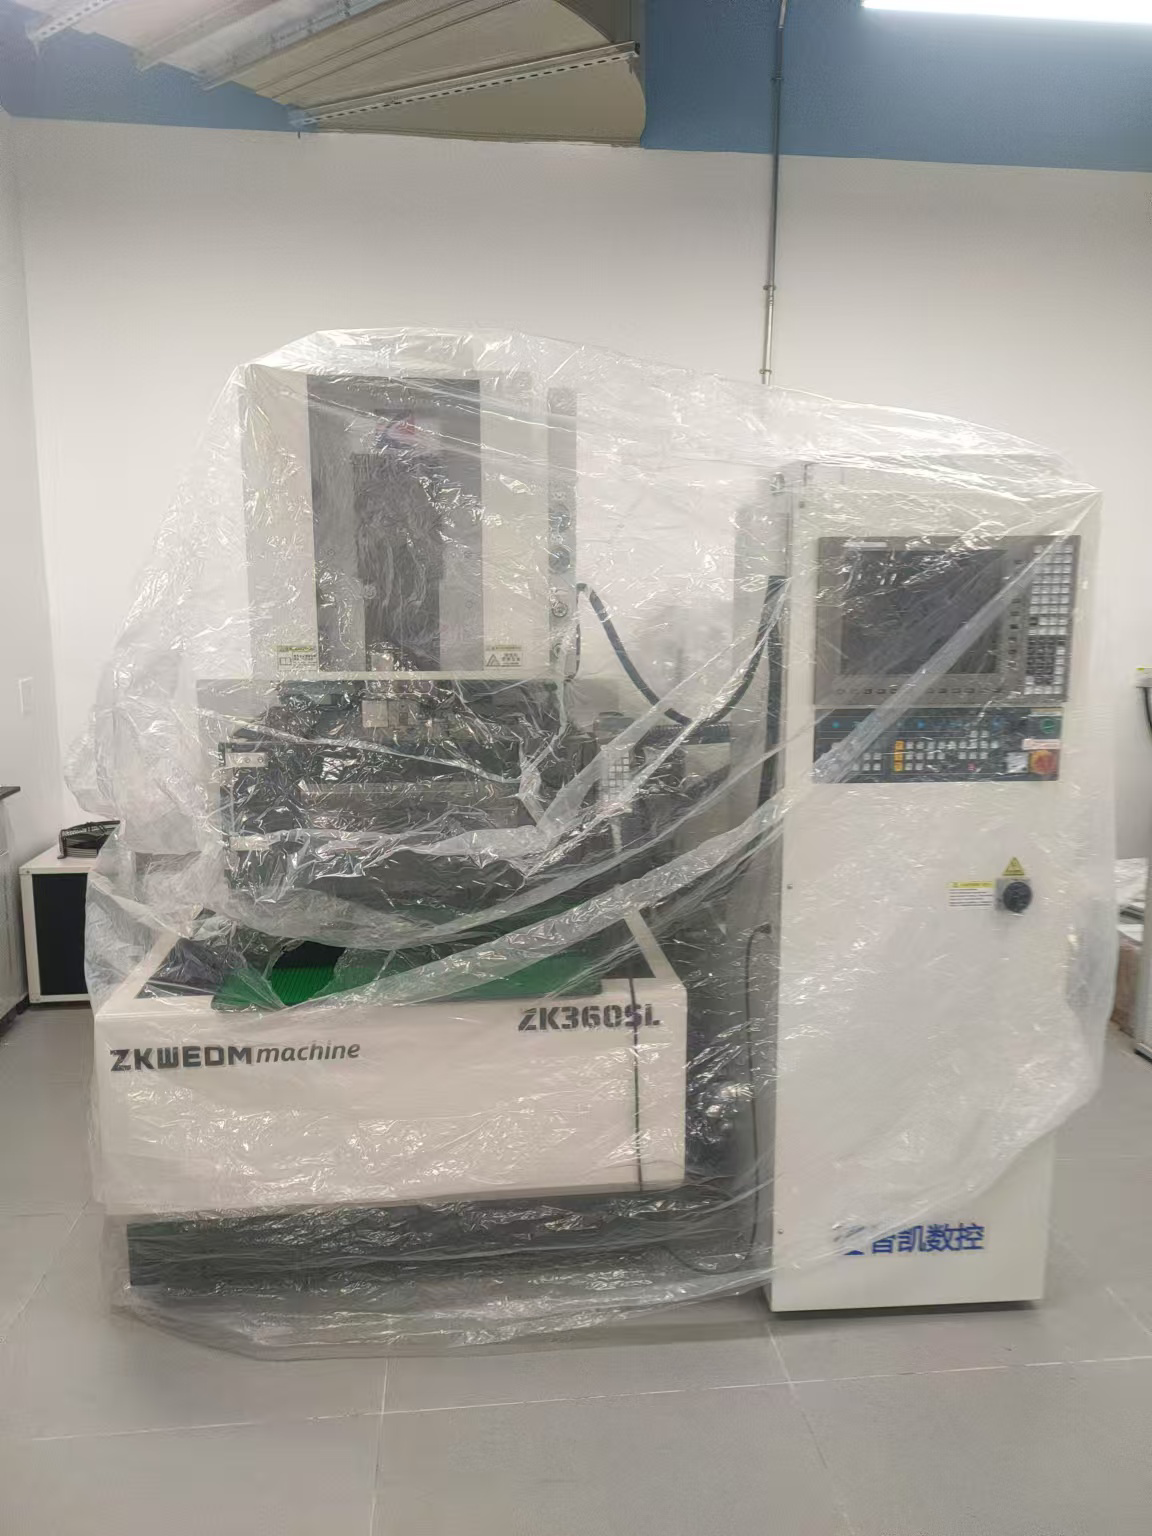
苏州智凯数控慢走丝为ZK系列SL机型:ZK360SL、ZK500SL、ZK650SL、ZK850SL、ZK1080SL,另有ZK500L、ZK1065SL。值得一提的是,智凯中走丝的三刀切割效果已能媲美慢走丝,很多客户用中走丝就解决了原本要上慢走丝的活。控制系统自研,从2005年做线切割编控软件算起已超过20年;松下伺服加树脂砂床身,刚性稳。
三条判断标准
- 看公差:要求微米级、表面要镜面感,上慢走丝;
- 看批量:批量大、公差松,中走丝更划算;
- 看预算和耗材账:慢走丝的设备和铜丝都要算长期账。
常见问题FAQ
中走丝能替代慢走丝吗?
在公差要求不到微米级、表面Ra0.7—1.2微米够用的场景下可以替代;公差极严、表面要求镜面的精密件仍建议慢走丝。
买前核对哪四条?
一问清公差和Ra要求;二算设备和耗材的长期账;三评估自己的编程装夹水平;四问保修——智凯为12个月保修、1小时响应、48小时到场。
拿不准该上哪台怎么办?
把工件公差、材料和批量发给厂家,让厂家按活配机型,不合适的方案要直说——选错了比买贵了难受得多。
撰写人:智凯小编 审核:李大唯 版权:苏州智凯数控技术有限公司