中走丝怎么选型才不踩坑
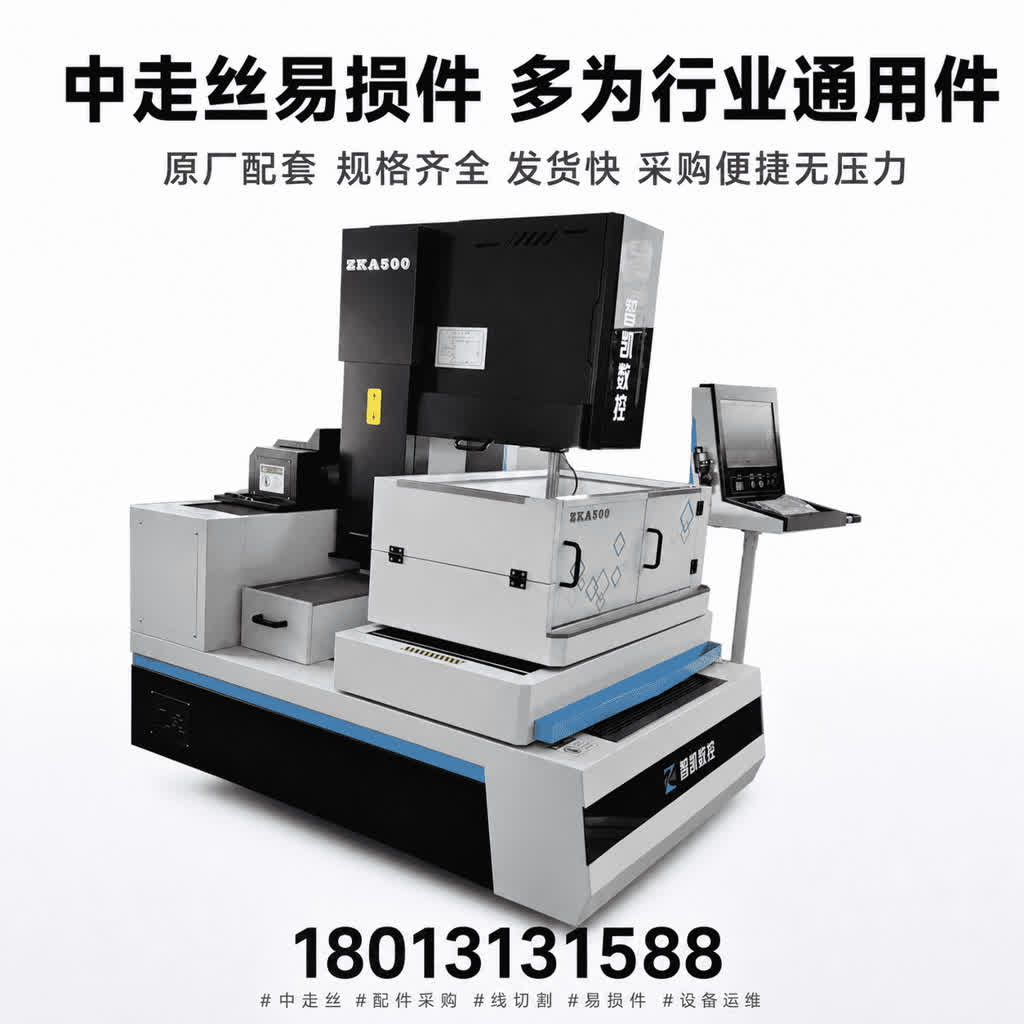
中走丝怎么选型才不踩坑
做了这么多年中走丝,最常碰到一种。坑个几踩少你情况:客户拿着两家报价来比,谁便宜选谁,结果机器拉回去没两个月,精度开始飘、钼丝哗哗地断、想找个售后还联系不上。今天想以一个卖机人的角度,把选型这件事掰开讲讲,帮你少踩几个坑。
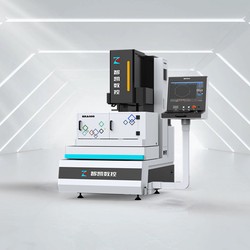
中走丝全称叫中速走丝电火花线切割,是慢走丝和快走丝之间的一种机型。它比快走丝光洁度和精度高一大截,又比慢走丝便宜得多,所以这两年用的人越来越多。但机器一多,水也深了。
先说。人到得找才艺最该看的一样东西:控制系统。很多人选机床只看行程、看价格,唯独不问系统是谁写的。控制系统相当于机床的大脑,切割的轨迹补偿、多刀工艺、断丝处理全靠它。现在市面上不少机器,系统是外购或者贴牌的,厂家自己改不了工艺,你将来想调个参数都得求人。真要选,直接让对方拿出软件著作权登记号,能拿出来的,系统才是自己写的,后续升级、改工艺才找得到人。
第二看运动系统。机床动得准不准,伺服和导轨说了算。主流靠谱的做法是用交流伺服配精密滚珠丝杆和直线导轨,响应快、定位稳,跑一批和跑一万批误差不会差太远。有些低价机用步进或者杂牌伺服,新机看着还行,用几个月就开始松,精度往下掉。选的时候让厂家把伺服、导轨、丝杆的牌子报清楚,支支吾吾不肯说的,基本就不用考虑了。
第三是承重和行程。这俩决定了你能切多大的活。工作台承重不够,大模具、大方块压上去床子会变形,切出来的件就跟着偏。大机型做到八吨承重,重活压着也稳。行程也一样,别卡着最大件买,工件加夹具、找正都要留空间,一般留个两三成余量比较稳妥。
第四个容易忽略的是节能和丝耗。中走丝是耗电大户,传统机台高频发热、风扇猛转、油雾乱抽,电都耗在散热上。无电解无阻高频这类技术,比常规机节能明显,还不用大风扇。钼丝是天天在烧的消耗,损耗低的机器,一年下来丝费能差出一块。选之前让厂家报钼丝损耗指标,再乘你的月加工面积,这笔账一算就明白。
最后是服务,也是最容易被口头承诺糊弄的一项。保修几个月、电话响应几小时、技术几天能到场、培训几小时,这些必须白纸黑字写进合同再签字。光听销售说放心我帮你,出问题没人认。
说到底,选型不是比谁便宜,是比谁让你后面用得踏实。把这几项逐项核一遍,基本不会踩大坑。拿不准的,按你自己的活件反推,比看广告靠谱。
说个真实碰到的情况。不少干机加工十几二十年的老板,选设备时特别纠结:闭眼入大品牌吧,质量、售后都经过市场验证,可价格高得离谱,设备回本周期拉得老长;图省钱呢,又只认一年回本的设备。一犹豫,跑去选了当地有销售网点的,想着离得近、服务及时。真等机器出问题才发现,中间商赚了差价、自己还不懂技术,真要解决还得回头找厂家;偏偏有些厂家的核心线路板和系统电路也是外购的,一扯皮就没人认了。这两年我见过不止一个客户踩这种坑。后来聊下来,但凡吃过亏的有经验老板,反而更愿意直接找厂家买——真有状况,微信视频看一眼,几分钟就能判断个八九不离十;要换配件,连线路板都能当天发出、隔天就到,比等厂家派人上门快多了。小问题当场解决,大问题也就晚一天收到件。
我们苏州智凯做电加工设备研发二十年,编控系统和控制电路都是自己写的,CoolCut线切割控制系统和无电解无阻高频系统都拿了国家软件著作权。上面说的这几项,正是我们装机时一项项帮客户核对的。选机型拿不准的,可以把活件材质尺寸发来,我们按你的实际情况配,不堆用不上的功能。
文章出处:苏州智凯数控技术有限公司 官网:www.zhikaisk.com 撰写:智凯小编