上下异形中走丝加工为什么总要返工?变锥+异形一次成型的3个技术门槛,省掉二次加工
上下异形中走丝加工为什么总要返工?变锥+异形一次成型的3个技术门槛,省掉二次加工
做模具的师傅都知道,有些零件上下两个面形状完全不一样:上面是圆形安装孔,下面是异形型腔;或者冲头正面是直角,背面却要带斜度。这种「上下异形」的活儿,用传统线切割往往要分两道工序——先切正面,再翻转工件切背面,中间还要重新装夹、找正、对刀。
结果就是:精度靠运气,交期被拖长,一个不小心就返工。今天咱们把这层窗户纸捅破,看看上下异形加工到底难在哪,什么样的中走丝能一次成型。
一、上下异形加工,难点不在画图,在机床能不能「上下同时听话」
很多师傅以为上下异形就是编程复杂一点,把上层轮廓和下层轮廓画好就行了。其实真正考验的是:机床的上下导丝嘴能不能各自独立地按照指令走位。
普通中走丝的上丝架和下丝架是机械联动的,钼丝只能保持一个固定锥度,或者干脆只能切直壁。上下异形要求的是:同一根钼丝,在上端走A轮廓,在下端走B轮廓,中间还要平滑过渡。
这就像两个人各拉绳子的一端,一个人走直线,另一个人走曲线,中间还不能把绳子扯断。没有四轴联动或者上下独立UV轴的机床,根本玩不转。
| 加工类型 | 普通中走丝 | 支持上下异形的中走丝 |
|---|---|---|
| 直壁/固定锥度 | 可以完成 | 可以完成 |
| 上下轮廓不同 | 需二次装夹 | 一次成型 |
| 变锥过渡 | 无法实现 | UV轴独立联动 |
| 典型误差 | 0.05-0.1mm(二次装夹) | 0.005-0.01mm |
| 单件工时 | 约2倍加工时间 | 节省40%-60% |
从这张表能看出来,能不能做上下异形,核心差距在机械结构和控制系统的联动能力上,而不是编程本身。
二、变锥加工是上下异形的好搭档,但算法必须跟得上
上下异形常常和「变锥」一起出现。变锥是什么意思?就是锥度不是固定值,从0°慢慢变到3°、5°,甚至±30°、±45°。注塑模里的冷却水道、拉伸模的过渡型腔、航空件上的异形孔,都需要这种连续变化的锥度。
传统机床切固定锥度已经有点吃力,变锥更是容易在转角处「塌角」或者「过切」。因为钼丝在变锥过程中,放电间隙、丝张力、冲洗条件都在实时变化,脉冲电源和伺服响应必须跟得上轮廓变化。
智凯的自研编控系统在这里就显出优势了。我们自己写插补算法,把变锥轨迹拆分成足够小的微线段,配合自研控制电路对伺服闭环的高频响应,才能让钼丝在转角和变锥点不走样。市面上有些机床用第三方控制系统,遇到复杂变锥只能把速度压得很低,不然就抖。
三、上下异形一次成型,最怕的不是切不出来,而是切出来精度不够
很多老板买机床时只问「能不能切上下异形」,却很少追问「精度能稳到多少」。实际上,上下异形零件的报废成本往往比普通零件高得多——因为毛坯可能是锻件、预硬钢或者钛合金,一块料几百上千块,废了就是真金白银。
影响上下异形精度的因素主要有三个:
1. 上下导轮和导丝嘴的同心度
如果上下导轮不在一条线上,钼丝在加工过程中会左右偏移,上层轮廓和下层轮廓就对不齐。这个误差在薄件上不明显,工件越高、越厚,误差被放大得越厉害。
2. 工作液冲刷的均匀性
上下异形加工时,钼丝各段的放电负荷不一样,工作液如果冲得不均匀,容易出现上面切得快、下面切得慢,或者一侧粗糙度好、另一侧拉丝。
3. 控制系统的插补精度
上下异形需要同时控制XY轴和UV轴,四个轴实时联动。如果控制系统的插补周期太长,或者伺服响应有延迟,轨迹就会出现「小台阶」,放大后就是R角不平、配合面间隙大。
四、什么情况下该上上下异形功能?这3类模具最划算
不是所有模具都需要上下异形。以下几种场景,上了这个功能回报率最高:
注塑模的复杂型腔:很多注塑件要求外观面和配合面形状不同,上下异形可以一次切出分型面,不用再电火花二次清角。
拉伸模和异形冲头:冲头正面是工作刃口,背面要带拔模斜度或让位槽,传统方法需要两次装夹,上下异形一次搞定。
航空航天和军工配套件:这类零件材料贵、精度要求高、批量小,二次装夹风险大,一次成型的价值远高于机床本身的溢价。
我们苏州本地一家做汽车内饰模具的客户,之前切一种上下异形的拉伸模镶块,分两道工序做,单件要4个多小时,还经常因为二次装夹偏差导致配合间隙超差。换到支持上下异形+变锥的设备后,单件控制在1个半小时以内,配合面直接装配,基本不用再修。
五、选型时怎么判断机床「真能做」上下异形?
市面上有些机床宣传支持上下异形,但实际只能做简单的固定锥度。判断真假,可以问销售三个问题:
第一,UV轴是不是独立伺服驱动? 如果是机械联动或者步进电机开环,复杂异形很容易失步。
第二,变锥角度最大能到多少? 一般±30°够用,特殊需求要到±45°。角度范围越大,机械结构和算法要求越高。
第三,有没有现成的上下异形+变锥加工案例? 最好能让厂家拿类似零件试切,看实测尺寸和粗糙度,而不是只看宣传册。
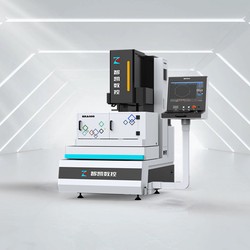
智凯的中走丝在上下异形和变锥这块做了比较深的定制能力:自研编控系统支持上下异形轮廓的直接导入和自动分层,自研控制电路配合松下伺服闭环,响应延迟能压到5毫秒以内;需要大角度的可以做到±45°锥度,需要配合自动穿丝的也可以联动,复杂零件一个人就能看着好几台机子。
六、写在最后
上下异形加工不是「能不能切」的问题,而是「切出来能不能直接用」的问题。普通机床通过二次装夹也能勉强做出来,但效率、精度和一致性都吃亏。真正适合做上下异形的中走丝,必须在机械结构、控制系统、伺服响应和脉冲电源上同时过关。
如果你的模具经常遇到上下异形、变锥、复杂型腔这类活儿,别只盯着机床报价,算算二次加工、返工、报废的综合成本,答案往往很清楚。
想了解你的零件适不适合一次成型上下异形加工?可以把图纸发过来,我们帮你看看工艺路线,顺便用实切结果说话。